

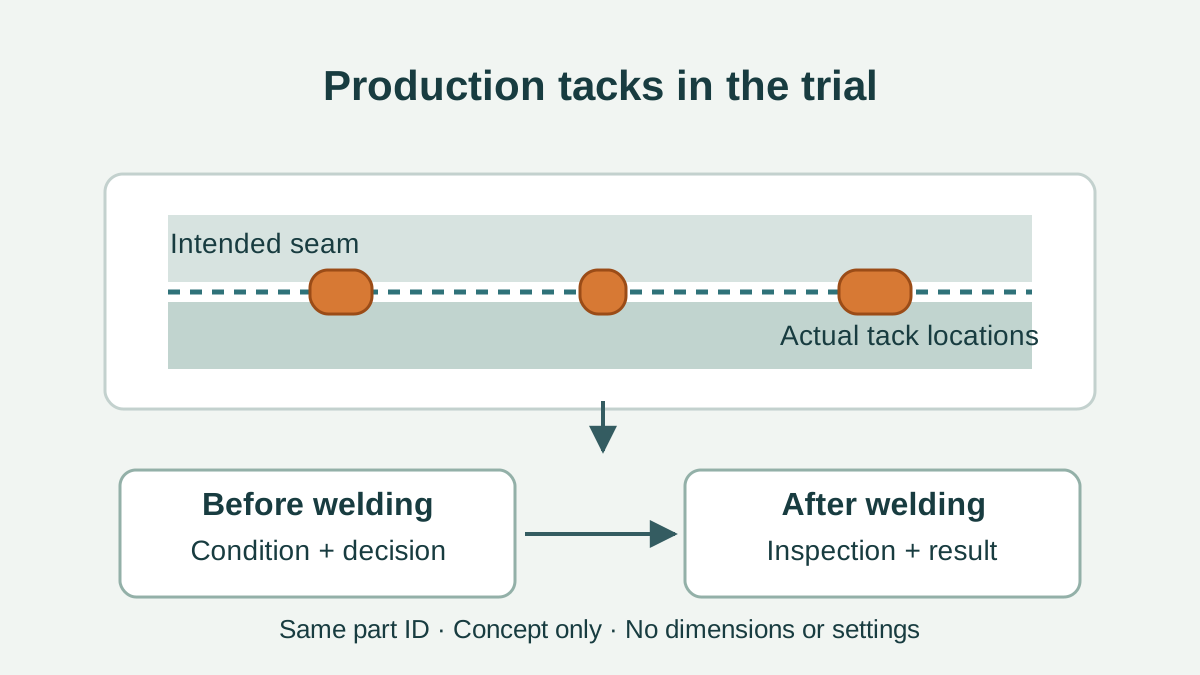
原創概念圖:將預定焊縫上的定位焊位置與試焊前後的記錄對應。圖形不代表定位焊尺寸、間距、焊接工藝或客戶成果。
試焊應反映工件送達時的狀態
如果生產組件送達時已做定位焊,機器人試焊也應包含這個條件。只用未做定位焊的接頭示範,就沒有測試生產中的定位焊。使用有代表性的工件,並記錄機器人焊接前改變工件狀態的任何處理。本篇 CBOXTEC 指南協助買方界定試焊條件,不是焊接工藝核准。
小小的定位焊為何仍然重要
定位焊是在正式焊接前固定工件位置的焊縫。TWI 說明它有助於維持對正與接頭間隙,也提醒定位焊缺陷可能影響最終焊縫品質。TWI,什麼是定位焊?;發布/修訂日期未註明;查閱於 2026-10-12。
因此,試焊需要保留焊前定位焊的記錄,不能只有成品焊道照片。對照預定焊縫,記下實際定位焊位置與觀察到的狀態。不能假定機器人重複走同一路徑,就能使不合適的定位焊變得合格。
定位焊要保留還是去除?
解讀試焊結果前,先與焊接工藝負責人確認。TWI 指出,會熔入主焊縫的定位焊應依核准工藝,由具適當資格的焊工施作;去除定位焊也需受控,以免在工件表面造成缺陷。TWI,如何利用定位焊減少變形?;發布/修訂日期未註明;查閱於 2026-10-12。
這項指引不能直接決定您的工件可保留哪些定位焊。將雙方確認的決定與工藝文件編號一起保存於樣件記錄。若示範增加了額外處理,應納入擬議的生產範圍,不能在比較時省略。
將焊前接頭與結果對應
買方的試焊記錄應以同一工件編號串聯焊前與焊後資料。以下欄位是追溯建議,不是驗收標準:
- 焊接前:工件編號、定位焊位置與觀察狀態、工藝文件編號,以及確認的保留或去除決定。
- 機器人焊接:受測配置,以及定位焊位置發生的中斷或額外處理。
- 焊接後:檢驗方法、約定標準與結果,對應同一工件及定位焊位置。
定位焊若有疑問,應由負責的焊接人員處理確認後再繼續試焊。本文不規定定位焊尺寸、去除方法或修補參數。
會改變試焊範圍的問題
可以只為了示範而去除所有定位焊嗎?
應將此記錄為不同的焊前狀態。這不能證明機器人焊接保留生產定位焊的組件時會有何結果。
定位焊上方的焊道平順,就能證明熔合合格嗎?
只看外觀並不足夠。應採用該接頭約定的檢驗方法與標準;另見焊縫外觀與檢驗證據指南。
機器人能補償有缺陷的定位焊嗎?
不能直接假定可以。需要審查焊接工藝與實際定位焊狀態;已編程的路徑不等於通過修補工藝評定。
可利用目前掌握的工件資料與生產定位焊狀態,與 CBOXTEC 討論試焊。