

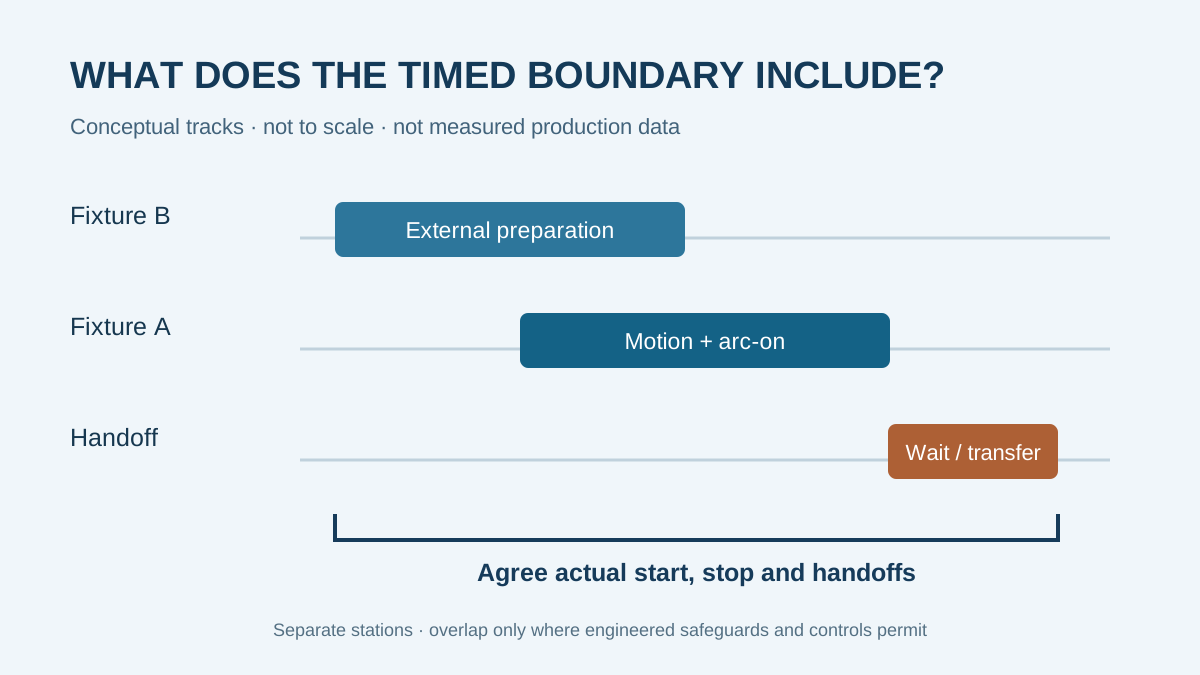
Linhas de tempo conceituais, e não dados de produção medidos ou um tempo de ciclo prometido pela CBOXTEC. Tarefas sobrepostas devem ser observadas nos seus pontos reais de sincronização.
Como os compradores devem comparar alegações de tempo de ciclo de robôs de soldagem?
Solicite a mesma peça, o mesmo escopo de soldagem, os mesmos eventos de início e fim, a mesma alocação de pessoal e a mesma regra de aceitação em cada teste. Registre o tempo de arco aberto separadamente do ciclo completo observado e das paradas. Depois, compare a produção aceita em um intervalo de observação definido. Um trecho curto de solda, isoladamente, não determina a taxa de produção de uma célula.
Defina três questões distintas de medição de tempo
Tempo de arco aberto mede apenas o período em que o arco de soldagem está aberto. Tempo de ciclo observado da célula precisa de eventos de início e fim definidos — por exemplo, de um evento de dispositivo pronto até o próximo — e inclui as operações de manuseio, movimentos do robô, soldagem e esperas de sincronização que realmente ocorrem entre esses eventos. Tempo de atravessamento da peça da entrada à saída difere do intervalo entre peças concluídas em regime estável; atividades sobrepostas podem fazer esses valores divergirem. Especifique se o carregamento ocorre dentro dos limites da célula e se o retrabalho ou a inspeção ocorre fora deles.
A Miller lista o tempo de arco aberto, o tempo de ciclo e o tempo de parada como informações de soldagem distintas a monitorar. Essa distinção fundamenta registros separados, e não uma alegação de desempenho da CBOXTEC ou uma definição universal dos limites do ciclo de um cliente. Fonte: Miller, Promovendo melhorias na automação com informações de soldagem, acessado em 21 de setembro de 2026.
Registre as sobreposições e as esperas, em vez de apenas acrescentar rótulos
O carregamento de um segundo dispositivo pode ocorrer durante a soldagem no primeiro, enquanto um robô pode aguardar uma fixação, um operador, a transferência de uma peça ou uma decisão de inspeção. Não some tempos sobrepostos como se fossem sequenciais. O maior tempo entre duas tarefas também não deve ser chamado automaticamente de ciclo: observe as transferências entre etapas e as esperas de sincronização. A ilustração mostra a questão a avaliar, não uma linha do tempo medida nem um cálculo de tempo de ciclo.
A preparação simultânea em uma estação separada só é uma opção quando as proteções e os controles projetados a permitem; o diagrama não constitui uma aprovação de segurança.
| Registre em um teste | Limite ou evidência a acordar |
|---|---|
| Peça e escopo de soldagem | Revisão do desenho, sequência de soldagem, critério de aceitação da peça e quantidade do teste. |
| Períodos de arco aberto e eventos da máquina | Eventos registrados de abertura e fechamento do arco, movimento, manuseio e pausa; informe quais estão dentro do ciclo da célula. |
| Trabalhos paralelos e esperas | Ações do operador e dos dispositivos de fixação, sobreposições, dependências e tempos reais de passagem entre etapas. |
| Período de medição da produção | Início e fim da cronometragem, total de peças, peças aceitas, retrabalho, refugo e motivos das paradas. |
Use a produção aceita sem ocultar perdas
Para um período de observação acordado, o tempo decorrido dividido pelo número de peças aceitas corresponde ao tempo médio retrospectivo por peça aceita. Informe se as pausas planejadas e as paradas não relacionadas estão incluídas no período; mantenha visíveis as quantidades de peças rejeitadas e retrabalhadas. Informe se uma peça retrabalhada e posteriormente aceita é contabilizada na produção aceita e conte cada peça física uma única vez. Se nenhuma peça atender à regra de aceitação, o quociente será indefinido, e não zero. Essa métrica de produção observada não é um ciclo de máquina, o tempo de atravessamento de uma peça individual, um takt prometido nem uma economia projetada. Repita os testes em condições explicitadas antes de usar o registro na discussão de um orçamento.
FAQ
O tempo de arco aberto é o tempo de ciclo completo do robô?
Não. Os limites escolhidos para o ciclo podem incluir movimentação, carregamento, fixação e esperas além do tempo de arco aberto; identifique os eventos reais de início e fim.
É possível somar duas atividades simultâneas para estimar a produção?
Não sem registrar a ordem e a passagem entre as etapas. Cronometre a sobreposição e a sincronização reais; não presuma que basta uma soma simples ou apenas a atividade mais longa.
Uma peça bem-sucedida comprova a taxa de produção cotada?
Não. Registre um período acordado, as quantidades aceitas e rejeitadas, o tempo de parada e as condições. O tempo de atravessamento de uma única peça não é o intervalo de saída em regime estável.
Converse sobre um teste de amostras e os limites da medição de tempo. Estas são orientações para registros de compra, e não uma especificação de produto da CBOXTEC, aprovação de aceitação ou garantia de produção.