

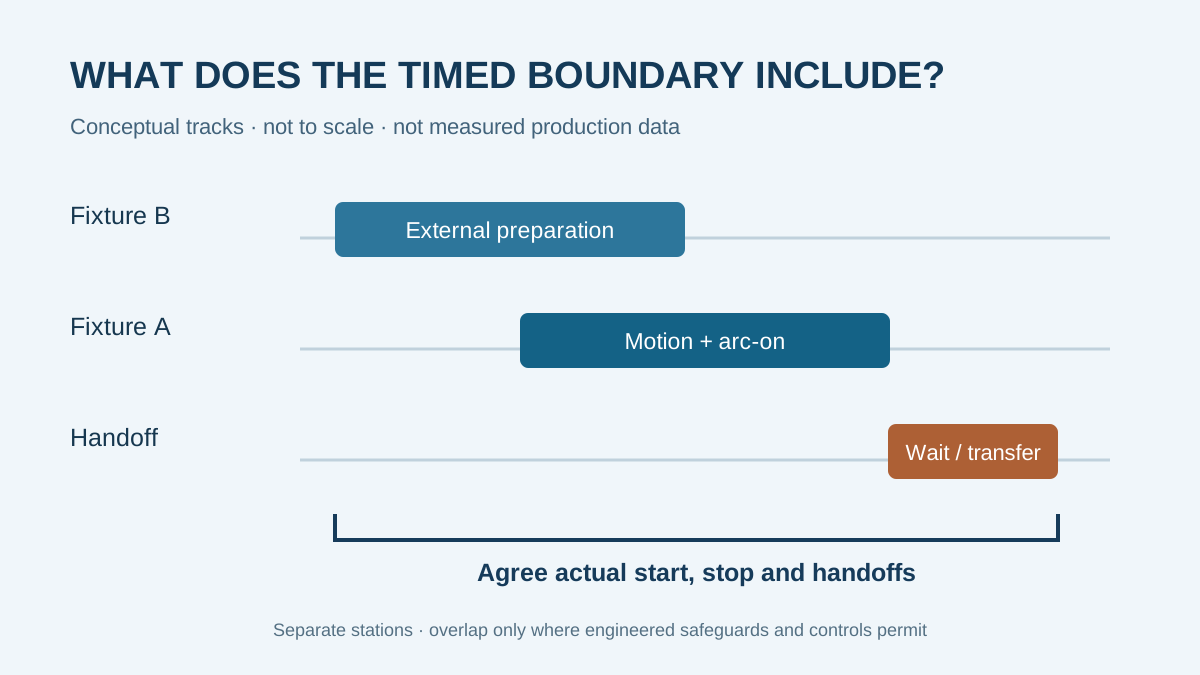
概念性計時軌道,並非實測產線資料或 CBOXTEC 承諾的週期。重疊作業應在實際交接點觀察。
採購者如何比較焊接機器人的週期時間?
每次試驗應採用相同工件、焊縫範圍、起訖事件、人員配置與合格判定。將電弧開啟時間、完整觀察週期及停機分開記錄,再於明確的觀察期間比較合格品產出。單一焊接片段不能證明整個工作站的產出率。
區分三種計時問題
電弧開啟時間只計焊接電弧開啟期間。觀察到的工作站週期須明定起訖事件,例如從一次夾具就緒到下一次夾具就緒,並包含此範圍內實際發生的搬運、機器人動作、焊接及同步等待。工件從進入到離開的單件流轉時間不同於穩定運行時兩件完成品之間的間隔;並行作業會使兩者不同。說明上料是否計入週期,以及返工或檢驗是否在週期之外。
Miller 將電弧開啟時間、週期時間和停機列為不同的焊接監測資訊。這只支持分項記錄,不構成 CBOXTEC 性能聲明或所有客戶適用的統一週期邊界。來源:Miller,原文 Driving Improvements in Automation with Welding Information,2026 年 9 月 21 日查閱。
記錄重疊及等待,不把標籤直接相加
第一套夾具焊接時,第二套夾具的上料可能同時進行;機器人也可能等待夾緊、人員、工件移交或檢驗決定。不要把重疊時間當成先後執行而相加,也不能自動以兩項作業中較長者充當週期;需觀察交接和同步等待。插圖提出記錄問題,並非實測時間線或週期計算。
不同工位的並行準備只有在工程化安全防護與控制允許時才可考慮;圖示並非安全批准。
| 試驗記錄 | 須約定的邊界或證據 |
|---|---|
| 工件與焊接範圍 | 圖面版次、焊接順序、合格品標準及試驗數量。 |
| 電弧與設備事件 | 電弧起訖、移動、搬運及暫停記錄;標示哪些納入工作站週期。 |
| 並行及等待 | 人員和夾具動作、重疊、相依關係與實際交接時間。 |
| 產出觀察期間 | 時鐘起訖、總件數、合格件、返工、報廢及停機原因。 |
用合格品產出呈現損失
在約定的觀察期間,以經過時間除以合格件數,得到事後平均每件合格品時間。說明計畫休息及無關停機是否包含在期間內,並保留不合格與返工件數。說明返工後合格的工件是否計入合格產出,每個實體工件只計一次。若沒有合格件,該商數無定義,而不是零。此產出指標不是設備週期、單件流轉時間、保證節拍或預期節省金額。報價討論前,應在揭露條件下重複試驗。
FAQ
電弧開啟時間等於機器人的完整週期嗎?
不等於。所選週期邊界可能包含移動、上料、夾緊和等待;需明定實際起訖事件。
兩項重疊活動可相加以估計產出嗎?
不可忽略順序及交接記錄。實測重疊與同步等待,不預設簡單相加或只取較長者。
一件成功工件能證明報價中的產出率嗎?
不能。記錄約定期間、合格與不合格數量、停機及條件。單件流轉時間不等於穩定產出間隔。
討論樣件試驗與計時邊界。本文是採購記錄建議,不是 CBOXTEC 產品規格、驗收批准或產出保證。