

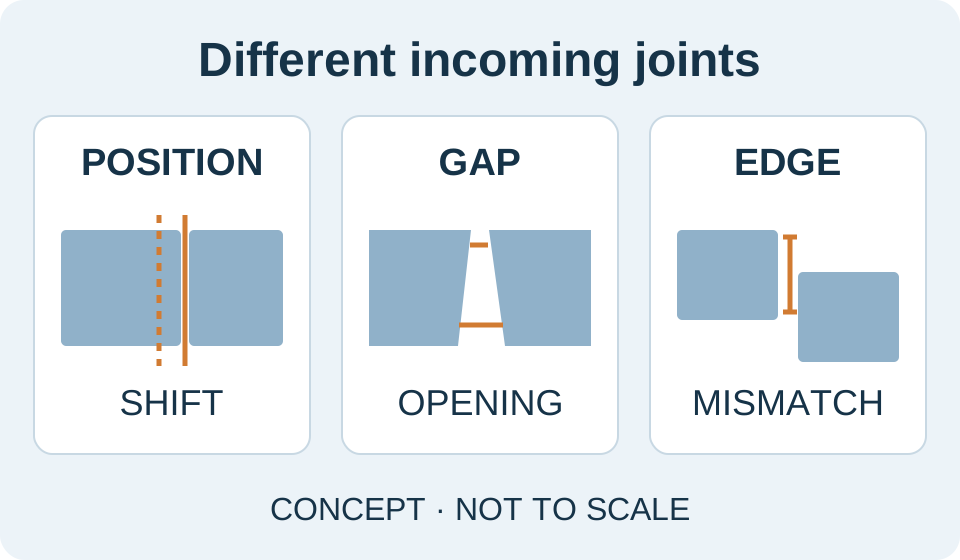
Diagrama conceitual original: deslocamento da junta, variação da folga e desalinhamento das bordas aparecem separadamente. Não apresenta dimensões, limites de aceitação, configuração de produto ou resultados de clientes.
A amostra aprovada representa o ajuste testado
Uma solda robotizada bem-sucedida não demonstra o que acontece quando as juntas de produção chegam com outras folgas. Antes de ampliar a conclusão, compare a junta testada com as peças recebidas na produção: posição da junta, uniformidade da folga ao longo da linha de soldagem e alinhamento das bordas. Este guia da CBOXTEC ajuda o comprador a definir o próximo teste; não estabelece procedimento de soldagem nem limites de aceitação.
Folga e deslocamento da junta são questões diferentes
O ajuste de montagem descreve como os componentes se encontram antes da soldagem. A junta pode mudar de posição mantendo uma geometria semelhante, ou permanecer no mesmo lugar com outra folga ou outro alinhamento das bordas. Descreva essas diferenças separadamente ao discutir o teste.
O guia da Miller destaca a repetibilidade das peças e das folgas e observa que a variação excessiva pode exigir ajustes ou retrabalho. Por isso, vale verificar a geometria das peças recebidas, em vez de tratar uma amostra escolhida como prova para todas as peças. Miller Electric, Robôs de Soldagem Podem Beneficiar Oficinas Menores; publicado em 2024-06-27; consultado em 2026-10-13.
Não existe uma folga aceitável para todos os casos
A folga aceitável deve ser definida para a junta e o procedimento de soldagem reais. Ao tratar da preparação de chanfros, a TWI explica que a abertura de raiz e o ângulo do chanfro dependem do processo e da espessura do material, e que uma abertura de raiz excessiva pode prejudicar o controle da poça de fusão. São orientações de projeto da junta, não uma tolerância para seu robô ou para todos os tipos de junta. TWI, Projeto — Parte 3, Job Knowledge 92; data de publicação ou revisão não informada; consultado em 2026-10-13.
Portanto, uma folga menor nem sempre é o objetivo. Separe o requisito do desenho, a condição observada nas peças recebidas e o procedimento aprovado. Peça aos profissionais responsáveis pela soldagem que resolvam as diferenças antes de escolher as condições do teste.
Defina quais variações o próximo teste vai cobrir
Compare peças representativas da produção com a amostra bem-sucedida. As perguntas abaixo ajudam a planejar o teste; não são uma norma de amostragem:
- A folga é constante ao longo da junta ou aumenta e diminui? Identifique os pontos e o método de medição; mantenha como desconhecidos os valores não medidos.
- As bordas continuam alinhadas após o carregamento e a fixação normais? Registre a condição de entrada e qualquer ajuste adicional antes de soldar.
- Quais condições foram realmente soldadas e inspecionadas? Relacione cada peça à configuração testada, às intervenções, ao método de inspeção e ao resultado acordado.
Se foi necessário um ajuste adicional, mantenha essa etapa no escopo de produção proposto. As condições fora do teste continuam sem avaliação. Para um planejamento mais amplo das amostras, consulte o guia de teste de soldagem robotizada.
Perguntas de compradores sobre folgas variáveis
Um sensor pode tornar qualquer folga aceitável?
Pergunte o que a opção proposta realmente faz: corrigir a posição da junta, medir a folga ou mudar as condições de soldagem. Solicite evidências de cada função incluída, usando suas peças. Uma proposta de sensoriamento não estabelece critérios de aceitação da junta.
Basta medir a folga em um ponto?
Apenas se a avaliação acordada sustentar esse escopo. Uma leitura não descreve um trecho não medido nem outras peças. Combine os pontos de medição com os responsáveis pela avaliação do teste.
Podemos enviar só a peça com o melhor ajuste?
Ela pode demonstrar aquela condição, mas as demais condições de entrada continuam sem resposta. Identifique a diferença antes de usar o resultado para planejar a produção.
Converse com a CBOXTEC sobre a variação das juntas com os desenhos, as peças de produção e as medições disponíveis.