

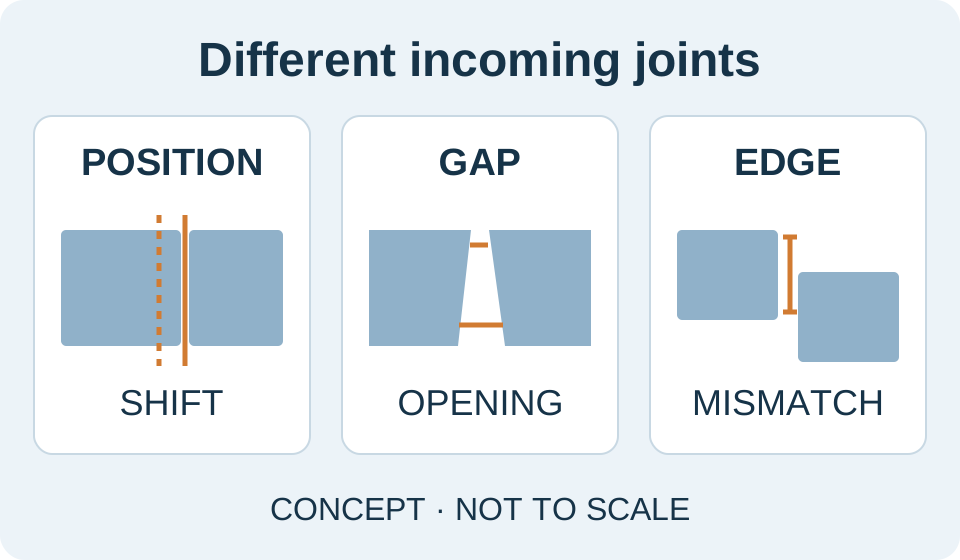
原創概念圖:分別示意接頭位置偏移、間隙變化及邊緣錯位。圖中沒有尺寸、允收界限、產品配置或客戶成果。
試焊通過,只涵蓋已測試的裝配狀態
一次機器人試焊成功,不能證明生產接頭以不同間隙進料時會有何結果。要擴大結果的適用範圍,先將已測試接頭與正常進料工件比較:接頭位置、間隙沿焊縫是否一致,以及邊緣是否對齊。本篇 CBOXTEC 指南協助買方界定下一次試焊範圍,不制定焊接工藝或允收界限。
間隙變化與接頭偏移是不同問題
裝配狀態是指焊接前部件如何相接。接頭可能移位而形狀相近,也可能位置不變,間隙或邊緣對齊情況卻改變。討論試焊時,應分別描述這些差異。
Miller 的指南重視工件與間隙的重複一致性,並指出工件變化過大可能需要調整或返工。因此應檢查進料幾何狀態,不能把一件挑選過的樣品當成所有工件的證明。Miller Electric〈焊接機器人也能為小型工廠帶來效益〉,發布於 2024-06-27,查閱於 2026-10-13。
沒有通用的可接受間隙
可接受間隙應依實際接頭與焊接工藝確定。TWI 在焊接坡口設計的說明中指出,接頭根部間隙與坡口角度取決於工藝和材料厚度,根部間隙過大也可能影響熔池控制。這是接頭設計指引,不是機器人或所有接頭類型的容差。TWI〈設計——第 3 部分〉,Job Knowledge 92;未標示發布或修訂日期;查閱於 2026-10-13。
因此,間隙更小不一定就是目標。應區分圖面要求、觀察到的進料狀態及已核准工藝。選定試焊條件前,請負責焊接的技術人員釐清差異。
界定下一次試焊要涵蓋哪些變化
將有代表性的生產工件與成功樣品比較。以下是試焊規劃問題,不是抽樣標準:
- 間隙沿接頭是否一致,還是有張開與閉合的變化?標明量測位置與方法;未量測的數值保留為未知。
- 正常裝料與夾緊後,邊緣是否仍對齊?記錄進料狀態與焊接前額外進行的裝配調整。
- 實際焊接並檢驗了哪些條件?將每件工件連結到試驗配置、人工介入、檢驗方法及約定結果。
如果試焊需要額外調整裝配,應將該步驟保留在擬議生產範圍內。試驗範圍以外的條件仍未測試。較完整的樣品規劃可參閱機器人焊接樣品試驗指南。
買方常問的間隙變化問題
感測器能讓所有間隙都合格嗎?
應確認擬議選項實際做什麼:修正接頭位置、量測間隙,或改變焊接條件。對納入的每項功能,都要求以您的工件提供證據。感測方案不能代替接頭允收標準。
只量一處間隙就夠了嗎?
只有在約定的評估支持該範圍時才足夠。單次讀值不能描述未量測的長度或其他工件。請與試驗評估人員約定量測位置。
可以只寄裝配最好的一件嗎?
它可以展示該狀態,但其他進料條件仍未釐清。用結果規劃生產前,先說明這個差異。
可利用目前掌握的圖面、生產工件及量測資料,與 CBOXTEC 討論接頭變化。