

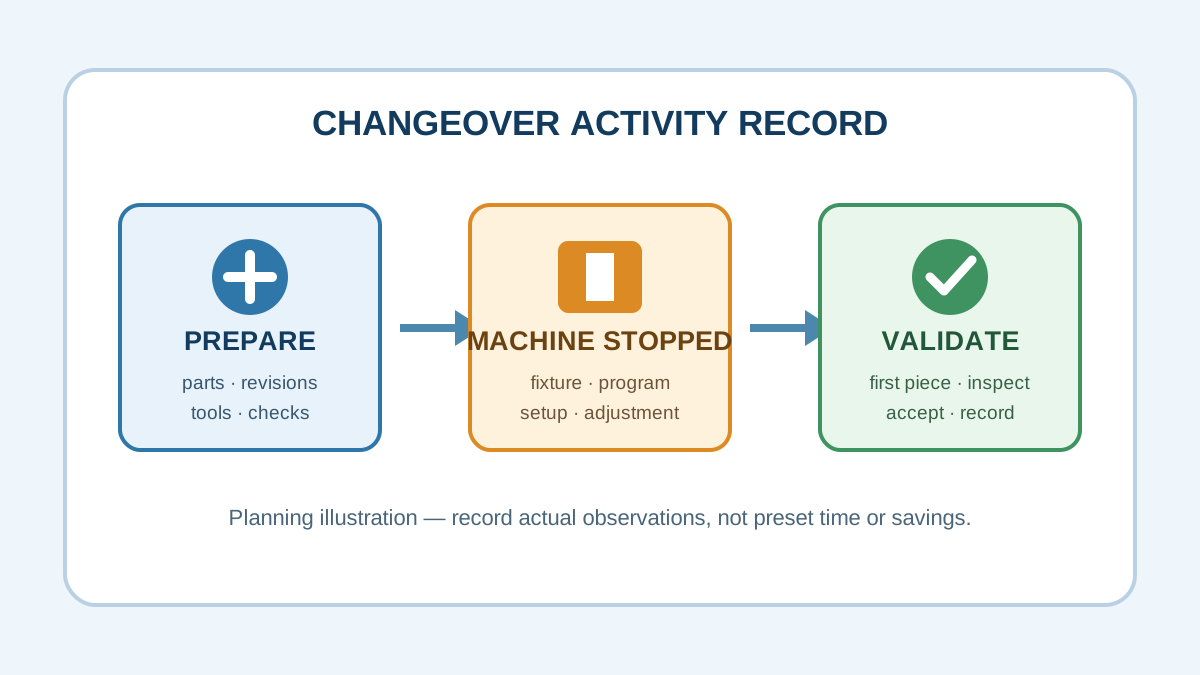
計画図:段取り替えを準備、停止中作業、確認に分けます。顧客データ、機械仕様、操作手順ではありません。
最初に開始と終了を決める
測定前に開始点と終了点を合意します。稼働中にできる準備、停止が必要な作業、最初の合格品までの確認を区別します。CBOXTECのチェックリストは購買評価用で、安全手順や時間短縮の保証ではありません。
活動記録
- 前後のワーク/製品群、図面・プログラム版、治具の取外し・取付け、必要に応じたトーチ・チップ・消耗品確認、プログラム・条件選択、センシング設定、初品投入、合意した検査結果、手直し、担当者、開始・終了参照。
三つの期間を分ける
準備、停止中作業、初品確認を別々に記録します。プログラム選択が短くても、治具移動、消耗品確認、センシング調整、初品再製作が隠れることがあります。対象ワークと工程の評価前に標準時間や削減率を設定しません。
変更と結果を結び付ける
前回の最終合格品から新しい初回合格品までの変更を記録し、手直しや不合格・再製作を残します。ワーク、治具、担当者、版が違う場合は分け、根拠のない平均にまとめません。
溶接施工法を認定できますか?
いいえ。TWIは施工要領書が溶接変数を記録し、別の認定記録で裏付けられると説明しています。段取り記録は文書、技術審査、安全対策、必要な検証を代替しません。 出典:TWI, Welding procedure — Job Knowledge 39、2026年9月16日閲覧。文書区分のみを支持し、チェックリストはCBOXTECの購買提案です。TWI。 段取り替え範囲を相談する。